


プラスチック射出成形におけるマッピングされていない工具の摩耗は、バリ、寸法不適合、予期せぬ生産ダウンタイムなどの複合コストにつながります。金型が目に見えないところで劣化すると、すぐにプロセスの安定性を制御できなくなる可能性があります。部品の不合格率は、根本原因に気づく前に上昇します。従来の計測では、金型の複雑な自由曲面を扱うのが困難でした。固定式座標測定機 (CMM) または手動ゲージでは、プレスからツールを引き出す必要があります。これらは製造現場を混乱させ、提供されるデータポイントは限られています。ツールのサービスを停止すると、許容できない運用上のボトルネックが発生します。
3D スキャンにより、CAD から部品への偏差分析を通じて、迅速かつプロアクティブな摩耗マッピングが可能になります。ただし、機械加工された鋼材に関する信頼できるデータを得るには、適切なハードウェアを選択することが重要です。レーザーの種類と解像度によって、検査結果の品質が決まります。光学計測を採用することで、メーカーは盲点を高度に制御されたワークフローに変えます。このテクノロジーを活用して金型の状態を効果的に監視する方法を正確に学びます。
ワークフローの効率化: 3D スキャン マップは、実世界のメッシュ データを公称 CAD モデルにオーバーレイすることで摩耗し、表面偏差の直感的な 3D カラー マップを生成します。
ハードウェア要件: 機械加工された反射工具鋼には、 劣化する現像液スプレーを使用せずにデータを正確にキャプチャする スマート ハンドヘルド ブルー レーザー 3D スキャナーが必要です。
評価の焦点:購入者は 、金型検査用 3D スキャナーを 最終候補に挙げる際に、体積精度、鋭いエッジ (パーティング ライン/ゲート) でのメッシュ解像度、ソフトウェアの互換性を考慮する必要があります。.
導入の現実: 成功するには、深い空洞での見通し線の制限を認識し、適切な検査ソフトウェアのトレーニングに投資する必要があります。
研磨性樹脂は、必然的にゲート システム、抜き勾配、パーティング ラインを侵食します。ガラス繊維入りナイロンなどの材料は、高い射出圧力下ではサンドペーパーのように機能します。熱サイクルにより、数千回のショットにわたって微細な表面疲労が発生します。極端なクランプ力により、繊細な遮断領域がゆっくりと押しつぶされます。この段階的な劣化をマッピングしないと、欠陥部品が突然急増することになります。マッピングされていない摩耗により、プロセス エンジニアは射出圧力を人為的に変更する必要があります。この一時的な修正により、最終的には深刻なフラッシュやショートショットが発生します。核心的な問題は、劣化した金型キャビティの内部に隠されたままです。
従来の検査方法では、最新の生産現場に重大な制限が生じます。高精度の固定式 CMM では、生産から金型を取り外す必要があります。これにより、製造上の重大なボトルネックが生じます。 CMM は、タッチ プローブを使用して離散データ ポイントをキャプチャします。完全な有機表面や複雑な自由形状の空洞を簡単にマッピングすることはできません。データに盲点ができてしまいます。あるいは、目視検査や樹脂鋳造によって主観的な結果が得られます。技術者は物理的な感覚や視覚的な推測に頼っています。このアプローチは再現不可能です。予知保全ルーチンに必要な定量化可能なデータがまったく欠けています。
最新の計測ソリューションは、特定の運用成功基準を満たしている必要があります。ハードウェアはポータブルである必要があります。技術者は作業現場または印刷機の近くで直接使用する必要があります。微細な材料の損失を捕捉するには、ミリメートル未満の精度を実現する必要があります。さらに、包括的な全面データを取得する必要があります。孤立したタッチポイントでは、複雑なツールに十分なコンテキストが提供されません。ジオメトリ全体をキャプチャすることで、エンジニアは連鎖的な摩耗パターンを特定できます。
計測方法 | データ密度 | 携帯性 | セットアップ時間 | 最優秀アプリケーション |
|---|---|---|---|---|
固定三次元測定機 | 低 (離散点) | なし (ラボのみ) | 高い | 絶対幾何公差 |
ビジュアル・キャスティング | 主観的 | 高い | 低い | クイックゴー/ノーゴーチェック |
光学式3Dスキャン | 高(全面メッシュ) | 高(店頭) | 低い | 包括的な摩耗マッピング |
最初のフェーズでは、綿密なデータ収集が必要です。まず、ツールのコンポーネントをスキャンします。使用すると、 金型検査に 3D スキャナーを 物理的な形状を迅速にキャプチャできます。レーザーは、摩耗した金型キャビティ、コア、および摺動コンポーネントをスイープします。カメラはレーザーラインの変形を追跡します。ハードウェアは、この光学フィードバックを高密度の点群に変換します。オンボード ソフトウェアはこれらのポイントを瞬時にメッシュ化し、連続的なデジタル サーフェスを作成します。数分で何百万もの正確な測定値を取得できます。
次に、位置合わせと登録に進みます。生のスキャンデータを専用の検査ソフトウェアにインポートします。業界標準のプログラムには、Geomagic Control X や PolyWorks などがあります。ソフトウェアは、スキャンしたメッシュを元の公称 CAD ファイルにオーバーレイします。通常は、全体的な偏差を確認するために、最初に最適な位置合わせを実行します。ツーリングの場合、多くの場合、データムに基づいた位置合わせがより重要です。加工されていないデータムまたは取り付けプレートを使用してスキャンの位置を調整します。これは、金型が射出プレス内にどのように配置されるかを正確にシミュレートします。
偏差分析は、摩耗マッピング プロセスの中核を形成します。このソフトウェアは、鮮やかな 3D トポロジカル カラー マップを生成します。この視覚的なツールにより、複雑な計測データが即座に理解できるようになります。
緑色: 緑色の領域は、指定された許容範囲内に完全に収まります。ジオメトリは CAD ファイルと一致します。
赤/黄: 暖色は、材料が追加された場所の正の偏差を示します。金型では、これは通常、ポリマーの蓄積、焼き付けられたガス発生、または錆を意味します。
青: 寒色は、材料が失われた負の偏差を表します。これにより、重大な工具の摩耗、摩耗による侵食、または衝撃による損傷が強調されます。
最後に、この視覚的なデータを実用的なレポートに変換する必要があります。特定の 2D 断面をエクスポートして抜き勾配角度を調べることができます。重要なゲート寸法の正確な GD&T 測定値を抽出できます。複数の生産実行にわたってこの摩耗傾向データを追跡することが重要です。これは、金型に事前のメンテナンスが必要な時期を正確に示します。データにより、局所的なレーザー溶接、表面研磨、またはキャビティ全体の交換をスケジュールするかどうかがわかります。
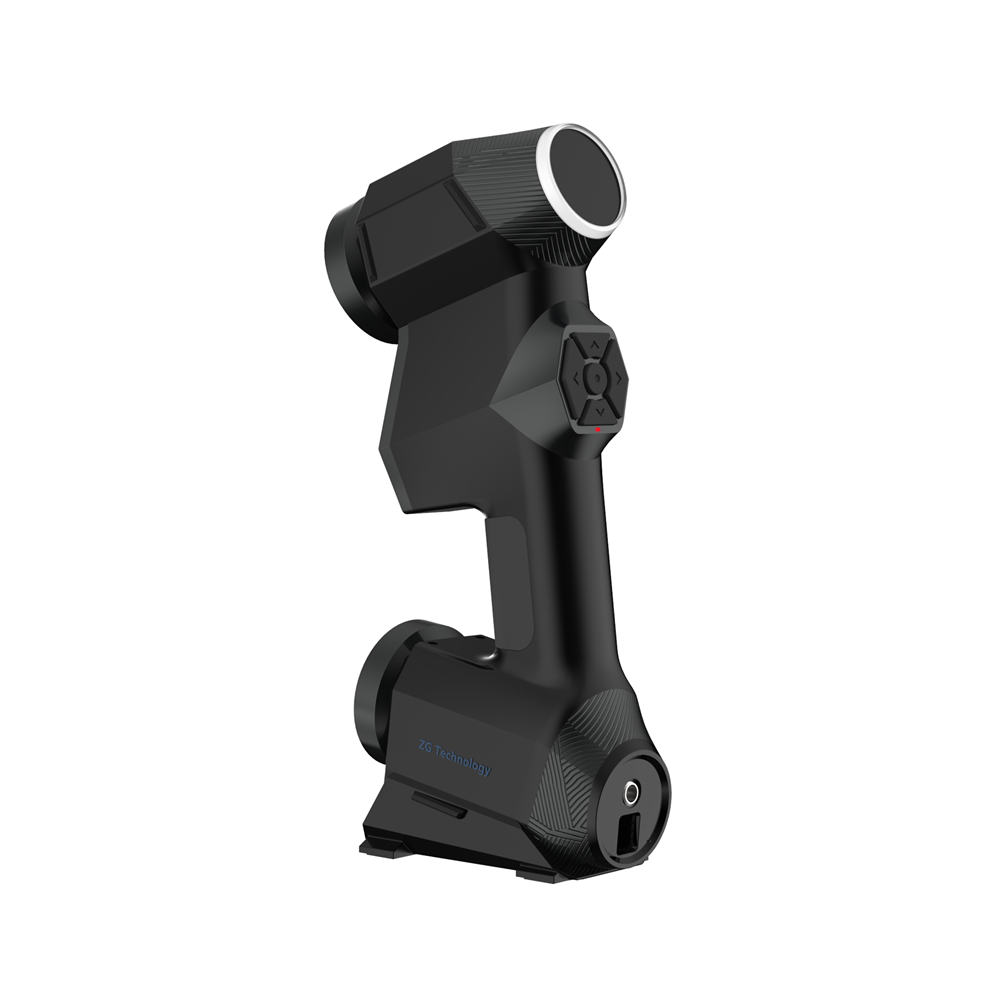
すべての 3D スキャン技術が工具鋼にうまく機能するわけではありません。古い構造の照明システムは、反射率の高い表面に非常に苦労しています。 P20 または H13 機械加工工具鋼は、標準的な光パターンを散乱します。これを修正するために、オペレーターは光沢を鈍らせる現像液スプレーを使用することがよくあります。これらのスプレーは精密金型にとって致命的な欠陥をもたらします。表面に微細な厚みの層を追加します。一般的なチョーク スプレーでは、5 ~ 15 ミクロンの人工材料が追加されます。これにより、ミクロンレベルの計測測定が直ちに無効になります。
最新のハードウェアは、この光学的な課題をネイティブに解決します。スマート ハンドヘルド ブルー レーザー 3D スキャナーは、 はるかに短い波長を利用します。ブルーライトはスペックルノイズを大幅に最小限に抑えます。高強度レーザーは、光沢のある反射や暗い表面仕上げをカットします。劣化する現像液スプレーを使用する必要はありません。スキャナーは、生の純粋な鋼の表面を、存在するままに正確にキャプチャします。
可搬性が検査環境を一変させます。ハンドヘルド システムにより、技術者は作業現場で摩耗を直接マッピングできます。工場の環境は厳しいことで知られています。射出成形プレスは床に大きな振動を引き起こします。冷却システム付近では温度が大幅に変動します。ハンドヘルド スキャナは、動的参照を通じてこれに対抗します。小さな光学追跡ターゲットをモールド ベースに適用します。スキャナは、これらのターゲットに対する相対的な位置を常に計算します。フォークリフトが通過して床が揺れた場合、スキャナーが自動的に補正します。データは完全にロックされ、正確なままです。
データへの速度がハンドヘルド スキャンの真の価値を定義します。従来の計測では、面倒な物流計画が必要です。 5,000 ポンドのツールブロックを温度管理された計測ラボに移動するには、何時間も無駄になります。ハンドヘルド スキャナでは、この転送が完全に不要になります。スキャナを印刷機まで運び、データをキャプチャし、カラー マップを生成します。メンテナンスに関する決定は数日ではなく数分で下されます。
スキャン ハードウェアを評価するには、解像度と体積精度の違いを理解する必要があります。体積精度により、ツール ブロックの全体的なマクロ寸法が長さ全体にわたって正確であることが保証されます。ただし、解像度によって、スキャナーが微細な特徴を捕捉できるかどうかが決まります。金型には、非常に鋭いエッジ、微妙な微細テクスチャ、複雑な冷却通気口が含まれています。スキャナーの解像度が低い場合、これらの鋭い角はデータ内で丸く見えます。への投資は 高解像度レーザー 3D スキャナー 必須です。これにより、狭い半径、パーティング ライン、繊細なゲート形状を正確に検査できるようになります。
ハードウェアの有用性は、そのソフトウェア エコシステムと同じくらい重要です。相互運用性を慎重に評価する必要があります。スキャナーが STL や PLY などの標準メッシュ形式をエクスポートするかどうかを確認します。業界標準の検査ソフトウェア プラットフォームとネイティブに統合されていることを確認します。一部のメーカーは、ユーザーを独自のソフトウェア エコシステムに閉じ込めようとします。これにより、外部ツールメーカーとデータを共有する機能が制限されます。オープン アーキテクチャ システムでは、長期的な柔軟性が大幅に向上します。
データ処理速度は、日々のワークフローの効率に大きく影響します。購入する前に、ハードウェアのオンボード処理能力を評価してください。最新の スマート ハンドヘルド ブルー レーザー 3D スキャナーは、 内部でメッシュ生成計算を実行します。点群をリアルタイムで処理します。これにより、接続されたラップトップの計算負荷が大幅に軽減されます。検査ループが大幅にスピードアップします。高品質の技術者は、摩耗の分析により多くの時間を費やし、進行状況バーを待つ時間を短縮します。
評価指標 | ターゲット仕様 | 金型にとってなぜ重要なのか |
|---|---|---|
レーザー光源 | 青色レーザー (クラス 2M または同等のもの) | P20 鋼に厚みを追加するスプレーの必要性を排除します。 |
メッシュ解像度 | 0.02mm~0.05mm | 重要なエッジを滑らかにすることなく、シャープなパーティングラインを捉えます。 |
容積精度 | 1 メートルあたり 0.05 mm 未満 | 大型の複数キャビティツールブロック全体での寸法のドリフトを防ぎます。 |
ソフトウェア出力 | オープンフォーマット (STL、PLY、OBJ) | Geomagic、PolyWorks、またはネイティブ CAD との互換性を保証します。 |
その利点にもかかわらず、3D スキャンは依然として厳密に光学技術です。固有の見通し線制限に悩まされています。レーザーと追跡カメラは、ジオメトリを物理的に「認識」してマッピングする必要があります。深くて狭い空洞は、重大な課題を引き起こします。コンフォーマルな冷却チャネルや深刻なアンダーカットはスキャン データから除外されます。角度が急になりすぎると、レーザーはセンサーに戻れなくなります。これを解決するために、技術者は鋳造コンパウンドを使用することがよくあります。止まり穴に樹脂を流し込んで硬化させ、鋳物を取り出して、代わりに物理的なプラグをスキャンします。
ソフトウェアの学習曲線は、多くのエンジニアリング チームを不意を突いてしまいます。物理スキャナの操作は非常に直感的です。ほとんどの技術者は数時間でデータのキャプチャをマスターします。ただし、高度なメッシュから CAD への検査は複雑です。適切なデータム位置合わせを設定するには、計測学の深い知識が必要です。マクロ ルーチンを使用してワークフローを自動化するには、かなりの練習が必要です。ハードウェアの価値を最大限に活用するには、専用の検査ソフトウェア トレーニングに投資する必要があります。
機器のメンテナンスも実装上の重要な現実です。製造現場の環境では、繊細な光学部品が埃、油、衝撃にさらされます。スキャナーは、認定された精度を維持するために、厳密な定期的な校正ルーチンを必要とします。調整プロセスは、提供されたアーティファクト ボードを使用して通常 1 分しかかかりません。さらに、オペレーターは光学ターゲットを慎重に適用する必要があります。重要なパーティング ラインの真上にターゲットを配置すると、そのジオメトリがスキャンから見えにくくなります。ターゲットを適切に配置するには、トリガーを引く前に慎重な計画が必要です。
金型検査のための 3D スキャンへの移行により、メンテナンスは事後対応の推測ゲームから、予測可能なデータ駆動型のプロセスに移行します。色分けされた偏差マップを分析することで、チームは重大な製造欠陥を引き起こす前に微細な摩耗を発見できます。死角をなくし、印刷機のダウンタイムを大幅に短縮します。
最終候補リストのロジックを定義するときは、反射工具鋼用の青色レーザー技術を厳密に優先してください。繊細なパーティング ラインやゲートをキャプチャするには、高いメッシュ解像度が必要です。さらに、独自の複雑な CAD モデルを使用したソフトウェアのライブ デモンストレーションが必要です。メーカーが完璧に準備したテストピースだけに依存しないでください。
次のステップは、スキャナーのメーカーに概念実証 (POC) を要求することです。実際に使用された金型を製造現場で直接スキャンしてもらいます。これにより、購入を決定する前に、特定の環境条件下での精度主張、表面処理能力、ワークフロー速度が検証されます。
A: 一定の奥行きと幅の比率までのみです。レーザー スキャンにはカメラからレーザー ラインまでの明確な見通し線が必要であるため、非常に深いまたは狭いフィーチャではデータのドロップアウトが発生する可能性があり、別のプローブ方法が必要になります。
A: 一般的に、最新の青色レーザー スキャナを使用している場合は、いいえ。古い赤色レーザーや構造化光システムでは、反射率を管理するためにスプレーが必要になることが多く、これにより許容できない寸法の偏差が生じます (通常、厚さが 5 ~ 15 ミクロン増加します)。
A: 固定 CMM は依然として絶対精度 (多くの場合 5 ミクロン未満) のゴールドスタンダードですが、産業用ハンドヘルド レーザー スキャナは通常、0.02 mm ~ 0.04 mm の精度を達成します。これは、標準的なツールの摩耗をマッピングするには十分すぎる精度であり、非常に優れた速度と携帯性を提供します。
